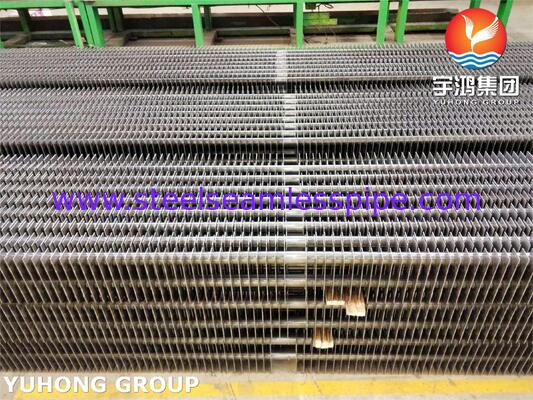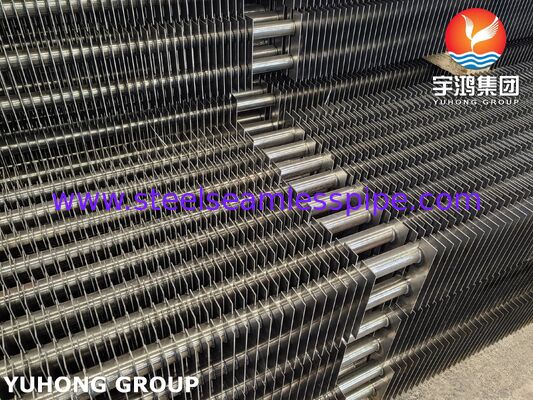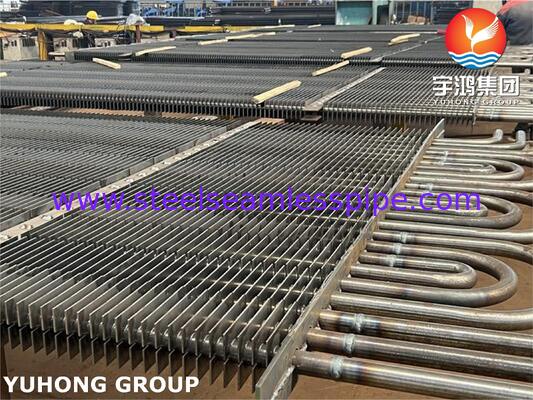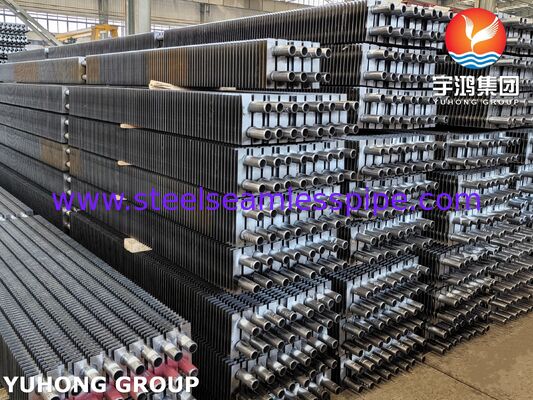
شرکت Yuhong Holding Group Co.,LTD
 |
| محل منبع: | چین |
| نام تجاری: | YUHONG |
| گواهی: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| شماره مدل: | N/A |
| مقدار حداقل تعداد سفارش: | 500 کیلوگرم |
|---|---|
| قیمت: | To be discussed |
| جزئیات بسته بندی: | قاب چوبی تخته سه لا یا قاب آهنی |
| زمان تحویل: | 50-120 روز |
| شرایط پرداخت: | L/C، T/T |
| قابلیت ارائه: | 5000 متر در روز |
| محصول: | لوله باله HFW | مواد: | ASTM A192 A192 |
|---|---|---|---|
| برنامه: | سوپرهیتر | بسته: | قاب چوبی تخته سه لا یا قاب آهنی |
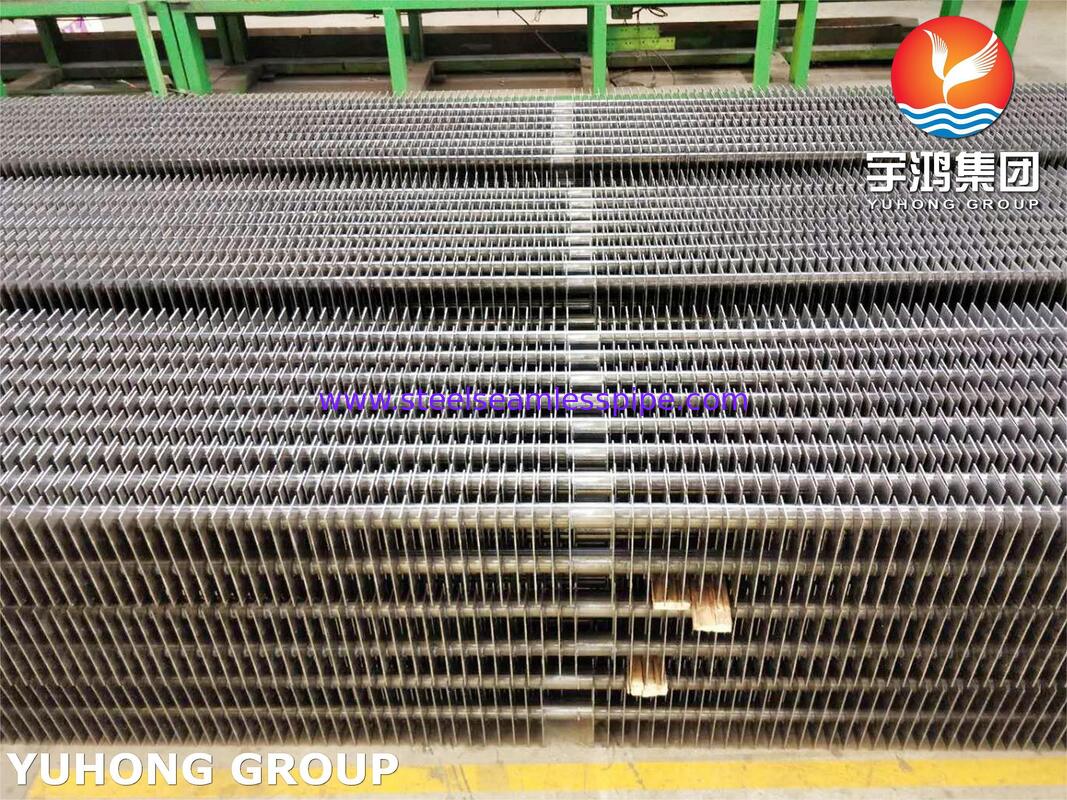
لولههای پرهدار جوش داده شده با فرکانس بالا برای سوپر هیترها، اجزای انتقال حرارت مهندسی شدهای هستند که برای بهبود راندمان حرارتی در دیگهای بخار صنعتی، نیروگاهها، واحدهای بازیابی حرارت اتلافی و سیستمهای تولید بخار طراحی شدهاند. این محصولات که با لوله پایه فولادی کربنی ASTM A192 و پرههای جوش داده شده با فرکانس بالا تولید میشوند، سطح مؤثر انتقال حرارت را افزایش میدهند و به تجهیزات کمک میکنند تا گرمای بیشتری را از گازهای داغ دودکش بازیابی کرده و به آب یا بخار دیگ بخار منتقل کنند.
لولههای پرهدار جوش داده شده با فرکانس بالای ما، یک لوله فولادی کربنی تحمل کننده فشار را با پرههای محکم متصل شده ترکیب میکنند تا تبادل حرارت کارآمد، ساختار قابل اعتماد و گزینههای پیکربندی انعطافپذیر را برای کاربردهای حرارتی پرتقاضا فراهم کنند. ابعاد لوله، هندسه پره و مشخصات مواد را میتوان برای برآورده کردن الزامات پروژه و شرایط طراحی تجهیزات سفارشی کرد.
نکته مهم مواد: ASTM A192/A192M لولههای دیگ بخار و سوپر هیتر فولادی کربنی بدون درز را برای سرویس فشار بالا پوشش میدهد. این استاندارد خود فرآیند کامل جوشکاری پره با فرکانس بالا را تعریف نمیکند، بنابراین مونتاژ نهایی لوله پرهدار باید با الزامات جداگانه برای مواد پره، یکپارچگی جوش، تلرانسهای ابعادی و بازرسی مشخص شود.
ویژگیهای کلیدی محصولعملکرد انتقال حرارت بهبود یافته: پرهها سطح انتقال حرارت خارجی را گسترش میدهند و از بازیابی حرارت مؤثرتر از گاز دودکش پشتیبانی میکنند.
اتصال پره جوش داده شده با فرکانس بالا: فرآیند جوشکاری، اتصال پیوسته و ایمن بین نوار پره و لوله پایه را هنگام تولید با رویههای واجد شرایط ایجاد میکند.
لوله فشار فولادی کربنی: ماده ASTM A192 در صورت رعایت محدودیتهای طراحی، برای شرایط سرویس دیگ بخار و سوپر هیتر مشخص شده مناسب است.
هندسه پره قابل سفارشیسازی: ارتفاع پره، ضخامت، گام و پیکربندی را میتوان برای متعادل کردن عملکرد انتقال حرارت، افت فشار سمت گاز و مقاومت در برابر گرفتگی انتخاب کرد.
گزینههای تولید انعطافپذیر: طول لوله، پوشش پره، آمادهسازی انتها و بخشهای بدون پره را میتوان برای چیدمان دیگ بخار سفارشی کرد.
تولید متمرکز بر کیفیت: قابلیت ردیابی مواد، بازرسی ابعادی و آزمایش مناسب یکپارچگی جوش به پشتیبانی از کیفیت تولید مداوم کمک میکند.
سوپر هیترهای دیگ بخار صنعتی
در پیکربندیهای مناسب دیگ بخار برای بهبود انتقال حرارت سمت گاز و پشتیبانی از کنترل دمای بخار استفاده میشود.
تولید برق
در بخشهای بازیابی حرارت دیگ بخار که دمای عملیاتی، فشار و محیط خوردگی با فولاد کربنی انتخاب شده سازگار است، اعمال میشود.
سیستمهای بازیابی حرارت اتلافی
به بازیابی انرژی حرارتی مفید از گازهای خروجی صنعتی در تجهیزات بازیابی حرارت با طراحی مناسب کمک میکند.
محدودههای اندازه استانداردمحدودههای تولید تجاری معمول برای لولههای پرهدار جوش داده شده با فرکانس بالا در زیر آمده است. اینها نشاندهنده هستند، نه الزامات ابعادی که توسط ASTM A192 اجباری شدهاند. ابعاد نهایی باید بر اساس طراحی دیگ بخار، محاسبات انتقال حرارت و مشخصات پروژه توافق شوند.
پارامتر |
محدوده معمول |
|---|---|
قطر خارجی لوله پایه |
19.05–76.2 میلیمتر |
ضخامت دیواره لوله پایه |
2.0–8.0 میلیمتر |
طول لوله |
3,000–18,000 میلیمتر |
ارتفاع پره |
10–25 میلیمتر |
ضخامت پره |
0.8–1.5 میلیمتر |
گام پره |
2.5–8.0 میلیمتر |
جنس پره |
فولاد کربنی یا ماده سازگار مشخص شده دیگر |
پیکربندی پره |
پروفیل جامد، دندانهدار یا مخصوص پروژه |
اتصال پره |
جوشکاری مقاومتی با فرکانس بالا |
سفارشیسازی: ابعاد دیگر ممکن است بسته به قابلیت تولید در دسترس باشد. لطفاً قبل از سفارش، قطر لوله پایه، ضخامت دیواره، جنس پره، گام پره، ارتفاع پره، طول لوله و کد قابل اجرا را تأیید کنید.
ترکیب شیمیایی ASTM A192ASTM A192/A192M-24 محدودیتهای ترکیب شیمیایی زیر را برای لوله فولادی کربنی مشخص میکند.
عنصر |
ترکیب، وزنی% |
|---|---|
کربن (C) |
0.06–0.18 |
منگنز (Mn) |
0.27–0.63 |
فسفر (P) |
≤ 0.035 |
گوگرد (S) |
≤ 0.035 |
سیلیکون (Si) |
≤ 0.25 |
این محدودیتها برای ماده لوله پایه ASTM A192 اعمال میشود، نه به طور خودکار برای نوار پره. ماده پره باید با درجه و الزامات ترکیب شیمیایی مشخص شده خود مطابقت داشته باشد.
خواص مکانیکیالزامات مکانیکی معمول مشخص شده برای لولههای دیگ بخار فولادی کربنی ASTM A192 شامل موارد زیر است:
خاصیت |
الزام ASTM A192 |
|---|---|
استحکام کششی، حداقل |
325 مگاپاسکال (47 ksi) |
استحکام تسلیم، حداقل |
180 مگاپاسکال (26 ksi) |
ازدیاد طول در 50.8 میلیمتر (2 اینچ)، حداقل |
35% |
سختی برینل، حداکثر، دیواره ≥ 5.1 میلیمتر |
137 HBW |
سختی راکول، حداکثر، دیواره < 5.1 میلیمتر77 HRBW |
استاندارد لولههای دیگ بخار فولادی کربنی بدون درز |
+1
خواص مکانیکی برای لوله پایه مطابق با مشخصات و شرایط آزمایش قابل اجرا تعیین میشوند. آنها نباید به عنوان خواص تضمین شده کل مجموعه پرهدار جوش داده شده تفسیر شوند. جوش پره و منطقه متاثر از حرارت نیاز به کنترلهای تولید و بازرسی مناسب دارند.
فرآیند تولید
آمادهسازی لوله پایه: لولههای فولادی کربنی بدون درز ASTM A192 را تهیه و تأیید کنید، از جمله شناسایی مواد، ابعاد و قابلیت ردیابی.آمادهسازی سطح: لوله و سطوح تماس پره را برای پشتیبانی از جوشکاری مداوم تمیز کنید.
شکلدهی پره: نوار پره مشخص شده را آماده کرده و ضخامت، ارتفاع، گام و پروفیل آن را کنترل کنید.
جوشکاری فرکانس بالا: پره را به طور مداوم در طول لوله با استفاده از یک رویه واجد شرایط با پارامترهای جوشکاری کنترل شده جوش دهید.
اصلاح ابعادی: تراز پره، یکنواختی گام، صافی لوله و ابعاد انتها را بررسی کنید.
پرداخت نهایی: برجستگیهای جوش غیرقابل قبول یا نقصهای سطحی را با استفاده از روشهای تأیید شده، بدون به خطر انداختن جوش یا دیواره لوله، حذف کنید.
بازرسی نهایی: محصول نهایی را در برابر مشخصات خرید و برنامه بازرسی قابل اجرا تأیید کنید.
روشهای بازرسی و آزمایش
بازرسی یا آزمایش
هدف |
بررسی گواهی مواد |
|---|---|
درجه لوله پایه، شماره حرارت و ترکیب شیمیایی را تأیید میکند |
آنالیز شیمیایی |
در صورت لزوم انطباق با ASTM A192 را تأیید میکند |
آزمایش کشش |
استحکام کششی، استحکام تسلیم و ازدیاد طول لوله پایه را بررسی میکند |
آزمایش سختی |
تأیید میکند که محدودیتهای سختی لوله پایه قابل اجرا رعایت شدهاند |
بازرسی ابعادی |
قطر لوله، ضخامت دیواره، ارتفاع پره، گام، ضخامت و طول را اندازهگیری میکند |
بازرسی بصری |
نقصهای سطحی، پرههای نامنظم و ناپیوستگیهای جوش قابل مشاهده را شناسایی میکند |
آزمایش یکپارچگی جوش |
یکپارچگی اتصال پره به لوله را با استفاده از یک روش واجد شرایط و معیارهای پذیرش توافق شده ارزیابی میکند |
آزمایش هیدرواستاتیک |
در صورت لزوم توسط مشخصات لوله قابل اجرا یا پروژه، مرز فشار را آزمایش میکند |
بازرسی غیر مخرب |
روشهای اضافی ممکن است بر اساس طراحی جوش، شرایط سرویس و کد پروژه مشخص شوند |
مستندات نهایی |
نتایج بازرسی، قابلیت ردیابی مواد و گواهینامههای آزمایش قابل اجرا را ثبت میکند |
نکته کیفی: ASTM A192 شامل الزامات آزمایشهای مشخص شده لوله، از جمله مسطحسازی، گشاد کردن، سختی و آزمایش هیدرواستاتیک، بسته به نسخه قابل اجرا و الزامات سفارش است. معیارهای دقیق بازرسی و پذیرش برای جوش پره با فرکانس بالا باید به طور جداگانه تعریف شوند. |
مزایای محصول
افزایش سطح انتقال حرارت مؤثر در مقایسه با یک لوله برهنه با همان قطر اسمی.پتانسیل کاهش اندازه مبدل حرارتی یا بهبود بازیابی حرارت، بسته به محاسبات افت حرارت و فشار.
پرههای متصل مکانیکی که برای انتقال حرارت قابل اعتماد در صورت کنترل صحیح کیفیت جوش طراحی شدهاند.
پیکربندی انعطافپذیر برای نصب دیگ بخار جدید و بستههای حرارتی جایگزین.
قابلیت ردیابی مواد و مستندات بازرسی مطابق با الزامات خرید توافق شده در دسترس است.
سازگاری با کاربردهای دیگ بخار و سوپر هیتر انتخاب شده در صورتی که شرایط دمای عملیاتی، فشار، اکسیداسیون و خوردگی برای فولاد کربنی مناسب باشد.
اطلاعات سفارش
استاندارد لوله پایه: ASTM A192/A192M
قطر خارجی و ضخامت دیواره لوله پایه
جنس پره و پروفیل پره
ارتفاع پره، ضخامت و گام
طول لوله و مقدار
دمای عملیاتی و فشار
کد ASME یا کد پروژه قابل اجرا
بازرسی، آزمایش و مستندات مورد نیاز
الزامات تحویل و بستهبندی
تماس با شخص: Nacy
تلفن: +8619965117039
فکس: 0086-574-88017980