شرکت Yuhong Holding Group Co.,LTD
 |
| محل منبع: | چین |
| نام تجاری: | YUHONG |
| گواهی: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| شماره مدل: | N/A |
| مقدار حداقل تعداد سفارش: | 500 کیلوگرم |
|---|---|
| قیمت: | To be discussed |
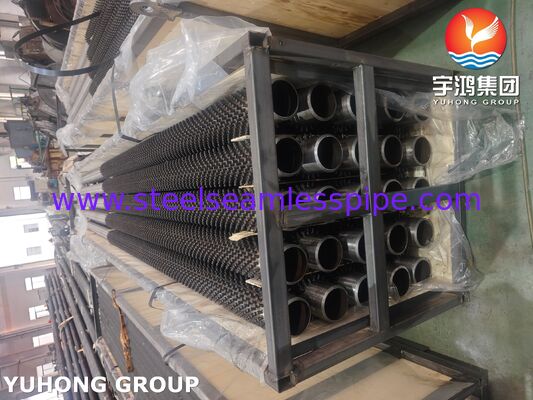
| جزئیات بسته بندی: | قاب چوبی تخته سه لا یا قاب آهنی |
| زمان تحویل: | 50-120 روز |
| شرایط پرداخت: | L/C، T/T |
| قابلیت ارائه: | 5000 متر در روز |
| محصول: | لوله پره میخ دار | مواد: | ASTM A335 P9 |
|---|---|---|---|
| برنامه: | خنک کننده هوا | بسته: | قاب چوبی تخته سه لا یا قاب آهنی |
لوله های ASTM A335 P5 برای اقتصادیاجزای مهندسی انتقال گرما طراحی شده برای سیستم های دیگ با دمای بالا، تجهیزات صنعتی بازیابی گرما ضایعات و سایر کاربردهای گرمی سخت هستند.فولاد آلیاژ کرومیوم مولیبدن 5Mo، این لوله ها ترکیب مقاومت در دمای بالا، مقاومت در اکسیژن و عملکرد قابل اعتماد در محیط های عملیاتی مناسب طراحی شده است.
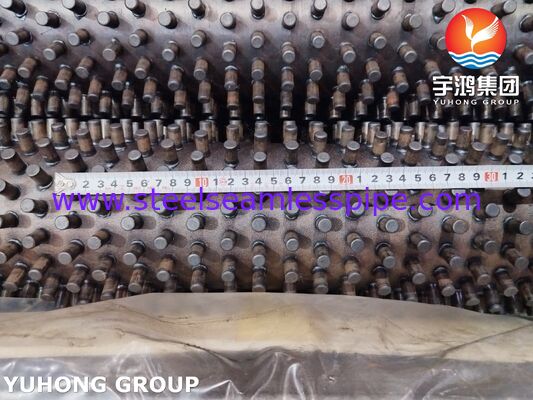
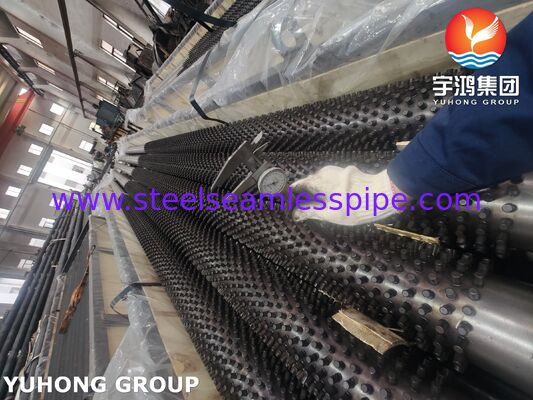
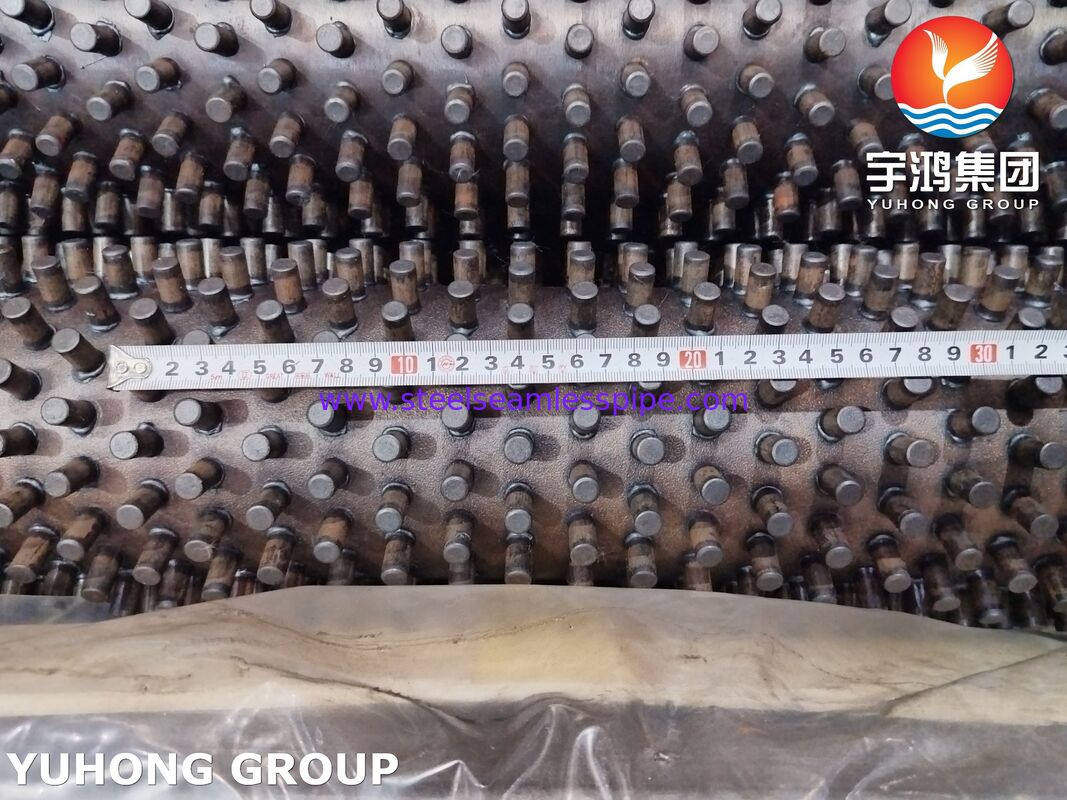
لوله های چسبیده دارای چسب های فلزی جامد هستند که بر روی سطح بیرونی لوله پایه جوش داده شده اند.استوز افزایش منطقه سطح گرمای انتقال موثر و تسهیل تبادل گرما بین دیواره لوله و جریان گاز اطرافآنها به ویژه در کاربردهایی که انتقال گرما در سمت گاز محدود است و یا در آن لوله های معمولی دارای باله ممکن است به دلیل خاکستری، گرد و غبار،یا سایر شرایط چالش برانگیز فرآیند.
ASTM A335 P5 یک نوع فولاد آلیاژ کروم - مولیبدن است که معمولاً با خدمات فشار دمای بالا همراه است.ترکیب آلیاژ آن باعث مقاومت مفید در برابر اکسیداسیون در دمای بالا و عملکرد بهتر در خدمات حرارتی در مقایسه با فولاد کربن معمولی می شودبا توجه به شرایط عملیاتی واقعی و محیط خوردگی.
لوله های ما را می توان بر اساس نقشه های مشتری و مشخصات پروژه تولید کرد، با ابعاد لوله های سفارشی، هندسه لوله، روش های جوش،و پایان سطح برای پاسخگویی به الزامات اقتصادی صنعتی و سیستم های بازیابی گرما.
فولاد آلیاژ درجه حرارت بالا:لوله های پایه ای ASTM A335 P5 برای کاربردهای دمای بالا مناسب هستند.
سطح ارتقا یافته انتقال گرما:دنده های جوش داده شده باعث افزایش سطح بیرونی برای تبادل گرما در سمت گاز می شوند.
اتصال محکم به بند:جوشکاری استودی بر اساس یکپارچگی مکانیکی مورد نیاز، شرایط سرویس و روش های جوشکاری قابل استفاده انتخاب می شود.
انعطاف پذیری کاربرد:قطر، ارتفاع، فاصله، ترتیب و طول لوله را می توان سفارشی کرد.
تولید صنعتی:تولید می تواند با تحمل ابعاد مشخص، الزامات بازرسی و اسناد پروژه هماهنگ شود.
مهندسی سفارشی:پیکربندی مناسب می تواند برای تاسیسات جدید، تجهیزات جایگزین و ارتقاء سیستم بازیابی گرما توسعه یابد.
لوله های پُر شده می توانند در طرح های اقتصادی برای بازیابی گرما قابل توجهی از گاز دود و انتقال آن به آب تغذیه دیگ یا دیگر مایعات کاری تعیین شده گنجانده شوند.ترتیب نهایی بستگی به طراحی دیگ دارد.، مشخصات دمای و کاهش فشار گاز مجاز.
در کوره های صنعتی، سیستم های احتراق، و نیروگاه های گرمایش فرآیند، لوله های بسته شده می توانند به بازیابی انرژی حرارتی از گاز های خروجی که در غیر این صورت تخلیه می شوند کمک کنند.
مجموعه های لوله ای که به طور مناسب طراحی شده اند می توانند در بخش های انتخابی بازیابی گرما دیگ بخار مورد استفاده قرار گیرند که در آن فولاد آلیاژ درجه حرارت بالا و یک سطح خارجی مکانیکی قوی مورد نیاز است.
تجهیزات بازیافت گرما در پالایشگاه ها و کارخانه های پتروشیمی می توانند از لوله های فلز آلیاژ استفاده کنند که دمای فرآیند، فشار و شرایط خوردگی انتخاب مواد را توجیه می کنند.
سایر کاربردهای بالقوه شامل اکسید کننده های حرارتی تخصصی، بخش های بازیابی گرما گرم کننده و سیستم های خنک کننده گاز صنعتی است که مشمول ارزیابی مهندسی دقیق است.
در زیر محدوده های تولیدی نماینده به جای ابعاد اجباری مشخص شده توسط ASTM A335 وجود دارد.و مناسب بودن طراحی باید در برابر الزامات پروژه تایید شود.
| ماده | مشخصات معمول |
|---|---|
| نام محصول | لوله های پُر شده برای دستگاه های اقتصادی |
| مواد لوله پایه | ASTM A335 P5 / ASME SA335 P5 در صورت مشخص |
| نوع ماده | 5Cr-0.5Mo فولاد آلیاژ کرومیوم-مولیبدن |
| تولید لوله های پایه | لوله های بدون درز از فولاد آلیاژ |
| قطر بیرونی | تقریباً 25.4~168.3 میلی متر |
| ضخامت دیوار | تقریباً 3.2 × 20 میلی متر |
| طول لوله | به طور معمول ۳۰۰۰-۱۲۰۰۰ میلی متر؛ طول های دیگر با توافق |
| مواد استودی | انتخاب شده برای متناسب با مواد لوله، دمای سرویس و نیازهای پروژه |
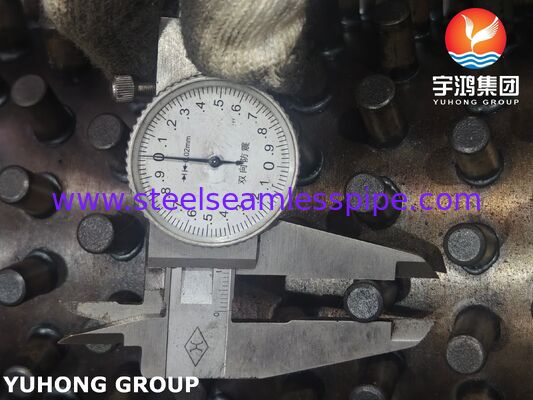
| قطر بند | تقریباً 8×25 میلی متر |
| ارتفاع اسب | تقریباً 10-40 میلی متر |
| ترتیب اسب | خط در خط، مرحله به مرحله، یا طراحی خاص |
| فاصله ی بین اسب ها | طراحی مرسوم برای طراحی حرارتی و مکانیکی |
| تکیه بر استودی | فرآیند جوش واجد شرایط مناسب برای طراحی مشخص شده |
| وضعیت سطح | به صورت تولید شده، تمیز شده یا به گونه دیگری مشخص شده |
| مدارک | گواهینامه های آزمایش مواد و سوابق بازرسی مطابق با توافق |
مهم:این ابعاد، محدوده های تولید محصول را نشان می دهد، نه الزامات جهانی ASTM.قبل از تولید باید در مورد تحمل ابعاد توافق شود..
ASTM A335 P5 یک فولاد آلیاژ کروم-مولی بدن است. جدول زیر محدوده های ترکیب به طور معمول برای درجه P5 را ارائه می دهد.مشروط به تأیید در برابر نسخه استاندارد و گواهی مواد.
| عنصر | ترکیب، درصد از جرم |
|---|---|
| کربن (C) | 0.15 حداکثر |
| منگنز (Mn) | 0.30 ۰60 |
| فسفر (P) | 0.025 حداکثر |
| گوگرد (S) | 0.025 حداکثر |
| سیلیکون (Si) | 0.50 حداکثر |
| کروم (Cr) | 4.00600 |
| مولیبدن (Mo) | 0.45 ۰65 |
محتوای کروم به مقاومت اکسیداسیون در دمای بالا کمک می کند، در حالی که مولیبدنوم از قدرت و مقاومت در برابر نرم شدن حرارتی حمایت می کند.تعادل این خواص باعث می شود P5 یک کاندید برای مناسب طراحی لوله های فشار بالا و تجهیزات انتقال گرما.
ترکیب شیمیایی باید با استفاده از الزامات ASTM A335 و مقررات تجزیه و تحلیل حرارتی یا تجزیه و تحلیل محصول مشخص شده در سفارش خرید تأیید شود.
موارد زیر حداقل الزامات مکانیکی به طور معمول برای ASTM A335 P5 مشخص شده است.و هر گونه الزامات اضافی پروژه قبل از انتشار برای تولید.
| مالکیت | الزامات معمول |
|---|---|
| مقاومت کششی | حداقل 415 MPa |
| قدرت تولید | حداقل 205 MPa |
| کشش | طبق نمونه و الزامات استاندارد |
| سختی | طبق مشخصات و سفارش خرید |
خواص مکانیکی از طریق آزمایش لوله پایه مطابق با مشخصات مواد قابل اجرا تعیین می شود.جوش و هر گونه درمان گرمایی بعدی می تواند بر خواص محلی مواد تأثیر بگذارداز این رو باید صلاحیت جوش و بررسی های اضافی در صورت نیاز به طراحی مشخص شود.
لوله های ASTM A335 P5 بدون درز با قطر بیرونی مورد نیاز، ضخامت دیوار، طول و وضعیت مواد خریداری می شوند. شناسایی و صدور گواهینامه مواد قبل از ساخت بررسی می شود.
لوله ها به طول مشخص شده برش داده می شوند و انتهای آن ها برای متناسب بودن با نیاز های مونتاژ و نصب در جریان پایین آماده می شوند.
استودی ها با قطر، ارتفاع، ماده و هندسه مشخص شده ساخته می شوند یا انتخاب می شوند. سازگاری مواد استودی بر اساس دمای کار، شیمی لوله،و روش جوش.
استودی ها با استفاده از یک روش جوش تایید شده و واجد شرایط مناسب برای مواد و طراحی انتخاب شده متصل می شوند.پارامترهای جوش برای دستیابی به کیفیت اتصال مورد نیاز کنترل می شوند در حالی که اثرات مضر بر مواد پایه را محدود می کنند.
درمان حرارتی پس از جوش زمانی انجام می شود که توسط کد ساخت و ساز، روش جوش واجد شرایط، الزامات مواد یا مشخصات پروژه مورد نیاز باشد.چرخه دمایی و سوابق در صورت لزوم مستند می شوند..
لوله های نهایی تحت بررسی ابعاد و بررسی های مشخص شده بصری، یکپارچگی جوش، بررسی مواد و غیر مخرب قرار می گیرند.نتایج مطابق با برنامه بازرسی و آزمایش ثبت می شوند..
تضمین کیفیت برای لوله های ASTM A335 P5 باید هم لوله های پایه بدون درز و هم تکه های متصل شده به جوش را پوشش دهد. محدوده دقیق بازرسی بستگی به سفارش خرید، کد طراحی،شرایط خدمات، و معیارهای پذیرفتنی توافق شده.
1بررسی گواهینامه مواد
بررسی گواهینامه های آزمایش مواد برای درجه، شماره گرما، ترکیب شیمیایی، نتایج آزمایش مکانیکی، شرایط درمان گرما و ردیابی.
2تحلیل شیمیایی
بررسی ترکیب شیمیایی با استفاده از نتایج آزمایش های صدور گواهینامه و در صورت لزوم، تجزیه و تحلیل مستقل محصول یا آزمایشات تحلیلی مناسب.
3تست کشش
مقاومت کششی، مقاومت کششی و طول کششی را مطابق با مشخصات لوله پایه و روش های آزمایش مورد نظر بررسی کنید.
4تست سختی
انجام آزمایش سختی در صورت نیاز به مشخصات مواد، روش جوش، الزامات درمان حرارتی یا برنامه بازرسی پروژه.
5. بازرسي ابعاد
قطر بیرونی لوله، ضخامت دیوار، طول، راست بودن، قطر استودیو، ارتفاع استودیو، فاصله استودیو و پیکربندی کلی را بر اساس نقشه های تأیید شده اندازه گیری کنید.
6. بازرسي بصري
سطح لوله، قرار دادن استودی، ظاهر جوش و مناطق قابل دسترسی جوش را برای نقص های قابل مشاهده، اتصال ناقص، اسپری بیش از حد یا شرایط سطح غیرقابل قبول بررسی کنید.
7. تست تمامیت جوش استد
استفاده از یک روش معاینه توافق شده، مانند خم کردن نماینده، چکش، یا دیگر آزمایش های اتصال واجد شرایط در صورت لزوم.و معیارهای پذیرش باید توسط روش تایید شده یا مشخصات پروژه تعریف شود..
8بررسي غير مخرب
بررسی نفوذ کننده مایع، ذرات مغناطیسی، سونوگرافی یا رادیوگرافی ممکن است در صورتی که از نظر فنی برای هندسه و نوع نقص پیش بینی شده مناسب باشد مشخص شود.هر روش مناسب برای هر پیکربندی جوش استد نیست، و میزان مورد نیاز بررسی باید از قبل توافق شود.
9آزمایش های هیدروستاتیک یا خروجی جایگزین
لوله پایه با توجه به الزامات ASTM A335 یا یک جایگزین صریح مجاز آزمایش می شود.آزمایش های اضافی یک مجموعه کامل باید مطابق با مشخصات طراحی و خرید مورد استفاده باشد..
10. بررسي درمان گرما
در صورت نیاز به درمان حرارتی پس از جوش، چرخه دمای ثبت شده، زمان نگه داری و مستندات فرآیند قابل استفاده را بررسی کنید.
11مدارک نهایی
مدارک بررسی و آزمایش مورد توافق، گواهینامه مواد، اسناد ردیابی و گزارش های ابعاد را ارائه کنید.روش جوش و مدارک صلاحیت جوشگر می تواند در صورت نیاز به قرارداد شامل شود.
منطقه انتقال گرما خارجی در مقایسه با یک لوله ساده مشابه بهبود یافته است.
به طور بالقوه بهبود بازیافت گرما در صورتی که کنوکشن طرف گاز مقاومت کنترل کننده است.
هندسه ی انعطاف پذیر برای پاسخگویی به الزامات مکانیکی و حرارتی خاص پروژه
گزینه مواد پایه آلیاژ فولاد برای سرویس دمای بالا.
سازگاری با جریان های گازی گرد و غبار یا خاکستری انتخاب شده زمانی که طرح، فاصله بند و مقررات تمیز کردن به درستی طراحی شده باشد.
ساخت بر اساس نقشه های مشتری برای تجهیزات جایگزین و ساخت جدید.
عملکرد واقعی انتقال گرما بستگی به خواص گاز، سرعت جریان، ارتفاع لوله، هندسه استود، آلودگی، تفاوت های دمایی و طراحی کلی مبدل گرما دارد.لوله های پُست شده به طور خودکار عملکرد برتر را در هر سرویس ارائه نمی دهند.
ما بر روی تولید مبتنی بر مشخصات برای کاربردهای انتقال گرما صنعتی تمرکز می کنیم. هر سفارش می تواند در مورد درجه لوله پایه، ابعاد لوله، ترتیب استودی، روش اتصال،محدوده بازرسی، الزامات ردیابی و اسناد تحویل.
برنامه ریزی تولید ما تاکید می کند:
ردیابی درجه مواد و شماره گرما
کنترل ابعاد بر اساس نقشه های تایید شده
روش های جوش و بازرسی تعریف شده
سوابق بازرسی متناسب با طرح کیفیت توافق شده
سفارشی سازی برای اقتصاد، دیگ و سیستم های بازیابی گرما صنعتی.
تماس با شخص: Nacy
تلفن: +8619965117039
فکس: 0086-574-88017980